1800.6464.38


Độ nhớt của hệ chất kết dính gốc nhựa epoxy là một chỉ tiêu quan trọng thể hiện khả năng chảy, mức độ kháng biến dạng và đặc tính thi công của vật liệu trong quá trình sử dụng. Theo TCVN 7952-1:2008, việc xác định độ nhớt được thực hiện trong điều kiện tiêu chuẩn nhằm định lượng chính xác tính chất lưu biến của hệ epoxy, phục vụ đánh giá chất lượng, kiểm soát tính ổn định của sản phẩm và đảm bảo sự phù hợp với yêu cầu kỹ thuật trong ứng dụng thực tế.
1. Độ nhớt của hệ chất kết dính gốc nhựa Epoxy là gì?
Độ nhớt của hệ chất kết dính gốc nhựa Epoxy là đại lượng đặc trưng cho khả năng chống chảy của vật liệu khi chịu tác động của lực cắt, phản ánh mức độ “đặc – loãng” và tính chất lưu biến của hệ epoxy trong điều kiện xác định. Chỉ tiêu này thể hiện mức độ ma sát nội giữa các phân tử trong hệ chất kết dính, từ đó ảnh hưởng trực tiếp đến khả năng thi công, trộn, thấm ướt bề mặt và phân tán vật liệu trong quá trình sử dụng. Giá trị độ nhớt càng cao thì vật liệu càng khó chảy và ngược lại, độ nhớt thấp cho thấy khả năng lưu động tốt hơn, phù hợp với từng yêu cầu ứng dụng khác nhau trong xây dựng và công nghiệp.
> Xem thêm: Thử nghiệm chỉ số tốc độ dòng chảy theo khối lượng (MFR) của hạt nhựa, nhựa theo ISO 1133
> Xem thêm: Thử nghiệm hệ chất kết dính gốc nhựa Epoxy
2. Tại sao cần xác định độ nhớt của hệ chất kết dính gốc nhựa Epoxy?
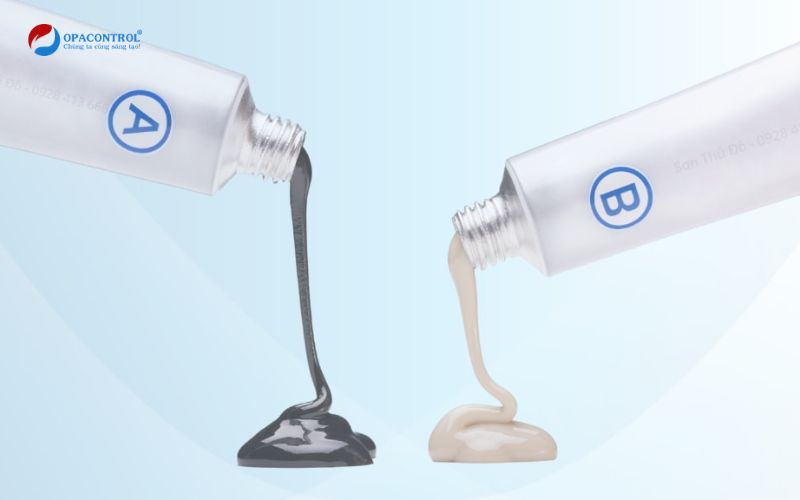
Độ nhớt là một trong những chỉ tiêu quan trọng của hệ chất kết dính gốc nhựa epoxy, phản ánh trực tiếp hành vi lưu biến của vật liệu trong quá trình thi công và sử dụng. Việc xác định chỉ tiêu này giúp làm rõ các yếu tố ảnh hưởng đến chất lượng và hiệu quả ứng dụng của sản phẩm, cụ thể như sau:
- Đảm bảo khả năng thi công: Độ nhớt ảnh hưởng trực tiếp đến khả năng chảy, trộn và thi công của hệ epoxy trong thực tế sử dụng.
- Kiểm soát chất lượng phối trộn: Giúp đảm bảo tỷ lệ giữa các thành phần trong hệ epoxy không bị sai lệch, tránh ảnh hưởng đến phản ứng đóng rắn.
- Đánh giá khả năng thấm ướt bề mặt: Độ nhớt phù hợp giúp vật liệu dễ dàng thấm ướt và bám dính tốt trên bề mặt nền.
- Ảnh hưởng đến tính chất cơ lý sau đóng rắn: Sự thay đổi độ nhớt có thể dẫn đến sai khác về cấu trúc mạng lưới polymer, ảnh hưởng đến độ bền cuối cùng của vật liệu.
- Kiểm soát tính ổn định sản phẩm: Giúp đánh giá sự đồng nhất giữa các lô sản xuất và phát hiện sớm sai lệch trong quá trình sản xuất.
- Đáp ứng yêu cầu tiêu chuẩn kỹ thuật: Là chỉ tiêu bắt buộc trong nhiều tiêu chuẩn nhằm phục vụ đánh giá chất lượng và nghiệm thu sản phẩm.
>> Xem thêm: Chứng nhận hợp quy keo dán gỗ theo QCVN 03-01:2022/BNNPTNT
3. Danh sách các sản phẩm OPACONTROL có năng lực thử nghiệm hệ chất kết dính gốc nhựa Epoxy
Để đáp ứng nhu cầu đánh giá đặc tính lưu biến của các loại vật liệu dạng lỏng và bán lỏng, OPACONTROL có năng lực thực hiện thử nghiệm độ nhớt cho nhiều nhóm sản phẩm theo các tiêu chuẩn ISO, ASTM và TCVN hiện hành. Phạm vi thử nghiệm bao gồm:
- Sơn gốc nước, sơn gốc dung môi và các loại sơn công nghiệp.
- Hệ chất kết dính gốc nhựa epoxy sử dụng trong xây dựng và công nghiệp.
- Keo dán, keo silicone và các sản phẩm kết dính polymer.
- Mực in phục vụ ngành bao bì, in ấn và sản xuất công nghiệp.
- Hóa chất xây dựng như chất chống thấm, vật liệu sửa chữa và gia cường kết cấu.
- Phụ gia bê tông và các sản phẩm cải thiện tính năng của bê tông.
- Nhựa lỏng, nhựa tổng hợp và các hệ polymer công nghiệp.
Các phép thử đều được đáp ứng theo các tiêu chuẩn như ISO 1652, ISO 2555, ISO 3219, ASTM D2196, ASTM D2983 và các tiêu chuẩn kỹ thuật liên quan tùy thuộc vào từng loại sản phẩm và yêu cầu của khách hàng.
4. Quy trình thử nghiệm độ nhớt của hệ chất kết dính gốc nhựa Epoxy
Để đảm bảo hệ chất kết dính gốc nhựa Epoxy đáp ứng yêu cầu kỹ thuật trong thi công và sản xuất, việc xác định độ nhớt là phép thử cần được thực hiện theo quy trình chuẩn.
Bước 1: Chuẩn bị thiết bị
- Máy đo độ nhớt xoay (Brookfield hoặc tương đương) đã hiệu chuẩn
- Bộ spindle phù hợp dải đo (LV/RV tùy độ nhớt mẫu)
- Bể điều nhiệt duy trì ổn định tại 25 ± 0,1°C
- Cốc thủy tinh 600 ml hoặc adapter mẫu nhỏ
- Nhiệt kế chính xác 0,1°C và dụng cụ khuấy tốc độ thấp
Bước 2: Chuẩn bị mẫu
- Ổn định mẫu và thành phần A/B ở 25 ± 0,5°C trong 2–4 giờ
- Trộn theo đúng tỷ lệ quy định, khuấy nhẹ 3–5 phút, tránh tạo nhiệt và bọt khí
- Khử bọt bằng cách để yên hoặc hút chân không 1–2 phút
Bước 3: Tiến hành đo
- Đặt mẫu vào vị trí đo, đảm bảo spindle ngập đúng mức quy định
- Chọn spindle và tốc độ quay sao cho torque đạt 10–90% thang đo (tối ưu 45–75%)
- Vận hành máy đến khi giá trị ổn định (khoảng 30–60 giây)
Bước 4: Ghi nhận kết quả
- Ghi đầy đủ: độ nhớt, spindle, tốc độ quay, nhiệt độ mẫu
- Nếu cần đánh giá tính phi Newton, đo thêm ở ≥2 tốc độ quay khác nhau
- Lặp lại tối thiểu 2 lần, sai lệch không vượt quá 5%
Bước 5: Vệ sinh và báo cáo
- Vệ sinh spindle ngay bằng dung môi phù hợp (Acetone/MEK) trước khi Epoxy đóng rắn
- Báo cáo gồm: tiêu chuẩn áp dụng, điều kiện đo, thiết bị, thông số spindle/RPM, nhiệt độ và kết quả độ nhớt (mPa·s hoặc cP)
>> Có thể bạn quan tâm: Tải ngay TCVN 7951:2008 – Yêu cầu kỹ thuật về hệ chất kết dính gốc nhựa epoxy
5. Các yếu tố ảnh hưởng đến kết quả thử nghiệm độ nhớt của hệ chất kết dính gốc nhựa Epoxy
Dưới đây là các yếu tố ảnh hưởng đến kết quả thử nghiệm độ nhớt của hệ chất kết dính gốc nhựa Epoxy:
- Nhiệt độ mẫu thử: Độ nhớt của Epoxy biến thiên mạnh theo nhiệt độ; nhiệt độ cao làm giảm độ nhớt, nhiệt độ thấp làm tăng độ nhớt.
- Thời gian ổn định mẫu trước khi đo: Nếu mẫu chưa đạt trạng thái cân bằng nhiệt hoặc bị khuấy trộn chưa đồng đều, kết quả đo có thể sai lệch.
- Tốc độ cắt (shear rate) / tốc độ quay của thiết bị: Đặc biệt với nhớt kế Brookfield, tốc độ quay ảnh hưởng trực tiếp đến giá trị độ nhớt do Epoxy thường có tính phi Newton.
- Loại trục đo (spindle) sử dụng: Mỗi spindle có hình dạng và dải đo khác nhau, việc chọn sai spindle sẽ làm sai lệch kết quả.
- Độ đồng nhất của mẫu: Sự phân tán không đều của nhựa, chất độn hoặc phụ gia trong hệ Epoxy sẽ gây sai số lớn khi đo.
- Bọt khí trong mẫu: Bọt khí làm giảm diện tích tiếp xúc thực tế và gây dao động số đo.
- Thời gian đo: Đo quá ngắn có thể chưa ổn định số liệu, đo quá lâu có thể gây biến đổi cấu trúc mẫu (đặc biệt với Epoxy phản ứng).
- Tình trạng thiết bị đo: Hiệu chuẩn không đúng, spindle bị mòn hoặc lệch trục quay sẽ ảnh hưởng trực tiếp đến độ chính xác.
- Độ nhớt phụ thuộc thời gian (thixotropy): Một số hệ Epoxy có hiện tượng giảm độ nhớt theo thời gian khuấy hoặc đo.
6. Xác định độ nhớt của hệ chất kết dính gốc nhựa Epoxy tại OPACONTROL
Tại OPACONTROL, dịch vụ xác định độ nhớt của hệ chất kết dính gốc nhựa Epoxy được thực hiện trong điều kiện phòng thí nghiệm kiểm soát nghiêm ngặt, sử dụng máy đo độ nhớt chuyên dụng BGD165 nhằm đảm bảo độ chính xác và độ lặp lại cao của kết quả. Phép thử được xây dựng theo các tiêu chuẩn quốc tế như ISO 1652, ISO 2555, ISO 3219, ASTM D2196, ASTM D2983, phù hợp với yêu cầu đánh giá chất lượng trong ngành sơn, keo dán và vật liệu polymer.
Quy trình thử nghiệm được chuẩn hóa tại OPACONTROL bao gồm:
- Chuẩn bị mẫu thử và đảm bảo mẫu đồng nhất trước khi đo
- Ổn định điều kiện nhiệt độ theo yêu cầu tiêu chuẩn
- Lựa chọn spindle và tốc độ quay phù hợp với dải độ nhớt của mẫu
- Tiến hành đo và theo dõi trạng thái ổn định của hệ trong quá trình thử nghiệm
- Ghi nhận, xử lý và đánh giá kết quả theo quy trình kiểm soát chất lượng nội bộ
Mỗi bước trong quy trình đều được kiểm soát chặt chẽ nhằm hạn chế sai số phát sinh do điều kiện môi trường, thao tác kỹ thuật hoặc đặc tính phi Newton của hệ Epoxy.
Kết quả thử nghiệm không chỉ phản ánh giá trị độ nhớt tức thời mà còn được sử dụng để đánh giá xu hướng biến đổi tính chất của vật liệu theo thời gian và điều kiện môi trường. Đây là cơ sở quan trọng giúp doanh nghiệp tối ưu công thức, kiểm soát chất lượng sản phẩm và đảm bảo tính ổn định trong sản xuất.
Với hệ thống thiết bị hiện đại cùng đội ngũ kỹ thuật viên giàu kinh nghiệm, OPACONTROL là đơn vị được nhiều doanh nghiệp tin tưởng trong lĩnh vực thử nghiệm vật liệu xây dựng, đặc biệt là các hệ Epoxy và polymer kỹ thuật cao.
Liên hệ tư vấn ngay!
CÔNG TY TNHH TIÊU CHUẨN ĐO LƯỜNG OPACONTROL
Website: https://opacontrol.com.vn/
Email: opa@opacontrol.vn
Facebook: https://www.facebook.com/opacontrol
SĐT: 1800 6464 38 – 024 2206 1628